

Hvordan udskifter man en brændstofinjektorledning?
Udskiftning af en brændstofinjektor linje involverer fem kernetrin: Bekræft den korrekte udskiftningsledningsspecifikation, aflast det resterende brændstofsystemtryk, afbryd den gamle ledning ved både pumpe-/common-rail-enden og injektorenden med den korrekte størrelse skruenøgle, installer den nye ledning i hånden, før omløbermøtrikkerne tilspændes til den specificerede værdi, og kontroller hver forbindelse for utætheder efter genstart af motoren. Fordi en brændstofinjektor linje (også kaldet et højtryksbrændstofindsprøjtningsrør) fungerer under ekstremt, hurtigt cyklisk tryk, der matcher den nøjagtige trykklassificering, diameter, længde og bøjningsgeometri af den originale linje, betyder langt mere, end det gør for de fleste andre bilrør. Denne guide gennemgår de almindelige typer brændstofinjektorlinjer, hvordan de er bygget, hvor hver type bruges, en detaljeret sammenligning mellem linjekonfigurationer, en komplet udskiftnings- og vedligeholdelsesprocedure og svar på almindelige spørgsmål, hvilket giver teknikere, flådeoperatører og reservedelskøbere de praktiske detaljer, der er nødvendige for at gennemføre en sikker, korrekt udskiftning.
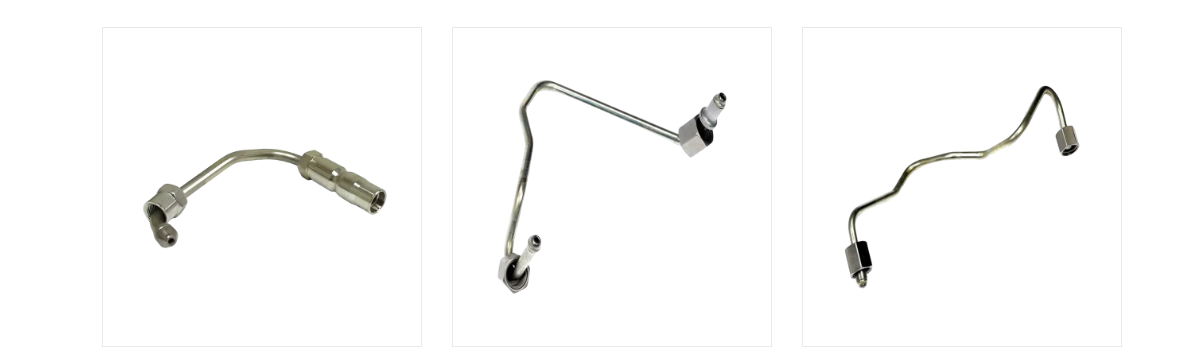
Almindelige typer brændstofinjektorledninger og deres egenskaber
Ikke alle brændstofinjektorlinjer ser ud eller fungerer på samme måde. Den korrekte type afhænger af det brændstofindsprøjtningssystem, det betjener, det tryk, det skal modstå, og hvor meget rutefleksibilitet motorrummet tillader. Kortene nedenfor skitserer de konfigurationer, man oftest støder på, når man køber en erstatningslinje.
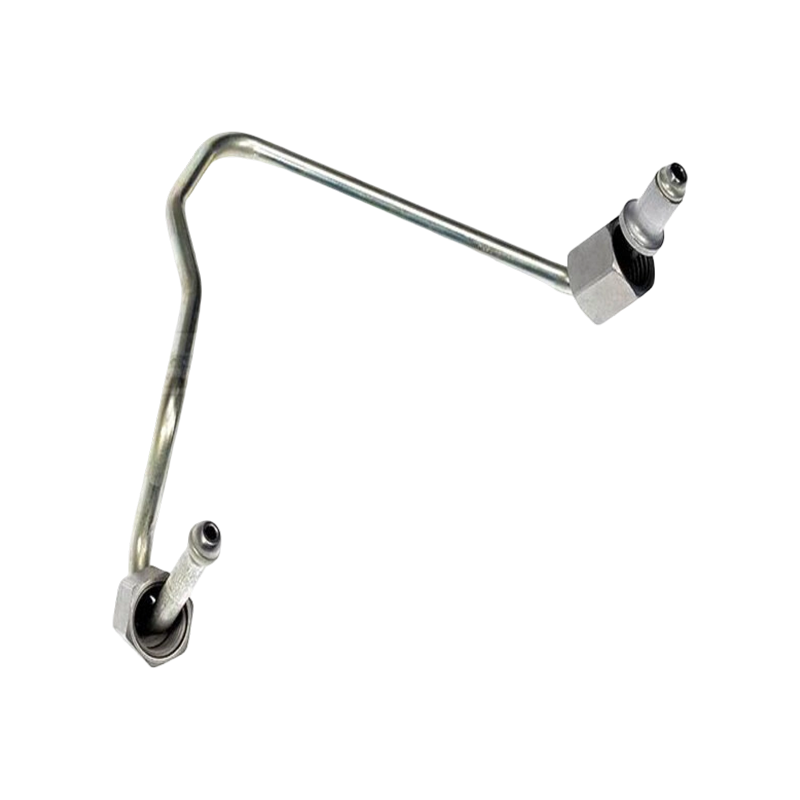
Common Jernbane højtryksledning
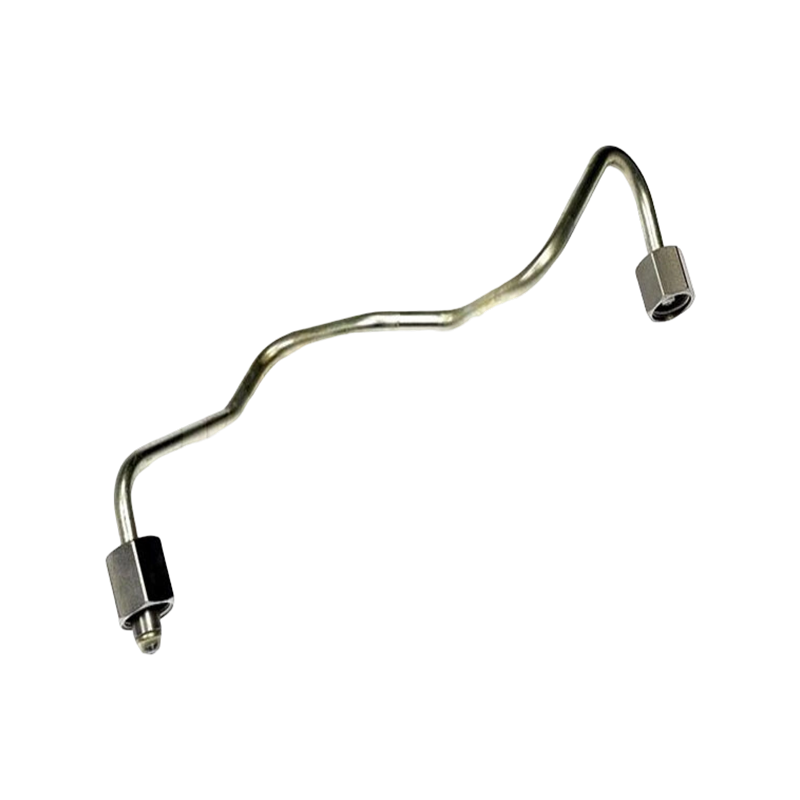
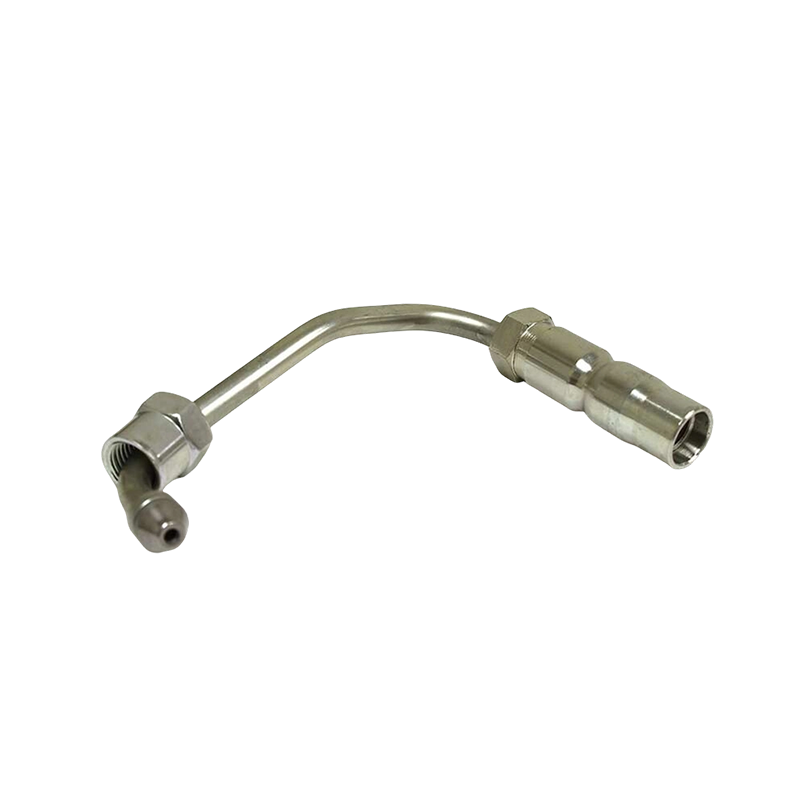
En stiv stålledning, der forbinder common rail til en individuel injektor, bygget til at modstå de meget høje, hurtigt pulserende tryk, der bruges i moderne diesel common rail-systemer.
Inline Pump Injector Line
Et individuelt stift stålrør, der løber direkte fra en mekanisk inline-indsprøjtningspumpe til én injektor, typisk for ældre dieselmotordesign uden en common rail.
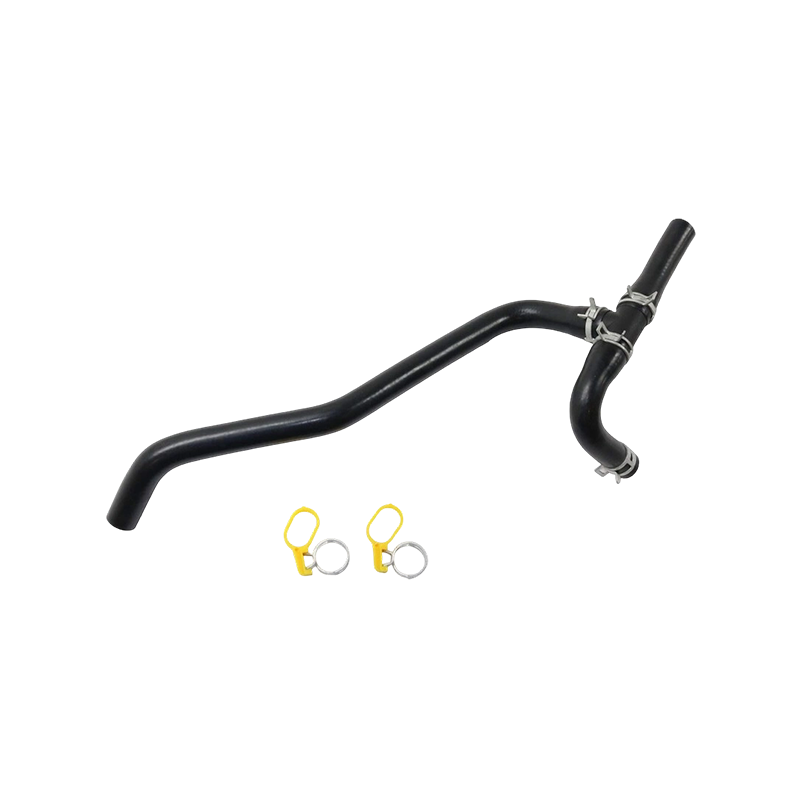
Korrugeret fleksibel brændstofledning
Et fleksibelt korrugeret rør, der generelt bruges i forsynings- eller returkredsløb med lavere tryk, hvor dets evne til at bøje sig tilpasser motorens bevægelser og vibrationer.
Brugerdefineret CNC-bøjet erstatningslinje
En linje bøjet for at matche en specifik motors tredimensionelle routing, produceret når en direkte udskiftningsdel ikke er tilgængelig for en ældre eller mindre almindelig motor.
Lavtryksforsyning / returledning
Transporterer brændstof fra tanken til pumpen eller leder overskydende brændstof tilbage til tanken, der arbejder ved langt lavere tryk end højtryksledningerne på injektorsiden.
Brændstofindsprøjtningslinjer er konstrueret til at modstå et meget specifikt tryk, afhængigt af det brændstofindsprøjtningssystem, de betjener. Ældre mekaniske inline-pumpesystemer fungerer typisk ved væsentligt lavere spidstryk end moderne common rail-systemer. Især diesel common rail-arkitektur har skubbet indsprøjtningstrykket opad over på hinanden følgende motorgenerationer for at forbedre forstøvning og reducere emissioner. Fordi den korrekte udskiftningslinje skal vurderes til mindst systemets maksimale driftstryk, er forståelsen af, hvor en given motor sidder på dette trykspektrum, et vigtigt første skridt, før du bestiller en reservedel. Sporet nedenfor illustrerer en omtrentlig position for moderne diesel common rail-systemer inden for en generel referenceskala på 0 til 250 MPa.
Målenålen sidder inden for den øverste del af skalaen, hvilket afspejler det meget omtalte punkt, at moderne diesel common rail-systemer normalt fungerer ved spidstryk, der overstiger 200 MPa. Dette er væsentligt højere end det trykområde, der er forbundet med ældre mekaniske inline-indsprøjtningspumpesystemer, som typisk falder i den nedre og midterste del af samme skala. Den praktiske implikation for enhver, der køber en erstatningsbrændstofinjektorlinje, er ligetil: en linje, der er klassificeret til et ældre system med lavere tryk, bør aldrig erstattes med en moderne common rail-motor, selvom de fysiske dimensioner ligner hinanden. Producenter imødekommer dette trykkrav primært gennem materialevalg og koldbearbejdningsprocessen beskrevet i næste afsnit, snarere end blot ved at bruge en tykkere væg på almindelige rør. Det er værd at bemærke, at det nøjagtige toptryk for enhver specifik motormodel altid skal bekræftes i forhold til motorproducentens egen specifikation i stedet for at antages ud fra en generel referenceskala som denne. Forskellige motorgenerationer fra samme producent kan også køre ved forskellige trykniveauer, efterhånden som emissioner og ydeevnekrav udvikler sig over tid. Dette er en af grundene til, at udskiftning af brændstofinjektorlinje ikke er en opgave, der passer til alle, og hvorfor det er mere vigtigt at matche de nøjagtige specifikationer til motorvarianten end at matche med et hårdt fysisk udseende alene. For værksteder, der håndterer en lang række motormodeller, kan det reducere risikoen for at installere en undervurderet linje ved at holde et referenceskema for almindelige trykområder efter systemtype. Fordi en linje, der opererer under dens nominelle trykindhylning, kan svigte uden tydelige advarselstegn på forhånd, behandles denne specifikationskontrol generelt som et sikkerhedsrelevant trin snarere end en valgfri formalitet. Gennemgang af denne tryksammenhæng hjælper også med at forklare, hvorfor brændstofindsprøjtningslinjer, i modsætning til mange andre bilrørsfittings, er fremstillet til forholdsvis snævre tolerancer og dedikerede trykklasser i stedet for et enkelt universelt design.
Den korrekte brændstofinjektorslange skal klassificeres til den specifikke trykklasse for den motor, den betjener, da udskiftning af en lavere trykslange på et moderne common rail-system kan føre til fejl.
Hvordan brændstofinjektorlinjer er bygget: materiale, struktur og arbejdsprincip
En brændstofinjektorlinje er mere end en simpel slangelængde. Det er typisk fremstillet af specielt udvalgte højstyrke, lavlegeret stålrør, derefter varmebehandlet for at øge dens basis flydespænding. Mange højtryksledninger gennemgår derefter en yderligere koldbearbejdningsproces kendt som autofrettage, hvor røret udsættes for kontrolleret indre tryk, der forårsager en let plastisk deformation af indervæggen. Når først dette tryk er frigivet, bevarer den indvendige væg et lag af resterende trykspænding, som skal overvindes af driftstryk, før nogen netto trækspænding opbygges i materialet, hvilket væsentligt forbedrer udmattelsesmodstanden og sprængtrykket. Præcisions CNC-rørbøjningsudstyr bruges derefter til at forme den færdige linje til den nøjagtige tredimensionelle geometri, der kræves af en specifik motor, da en uoverensstemmende bøjningsradius kan koncentrere spændingen på det forkerte punkt langs linjen. Tabellen nedenfor opsummerer de strukturelle elementer, der typisk findes i en stiv højtryksledning sammenlignet med en fleksibel korrugeret ledning.
Stiv højtrykslinjestruktur
| Fleksibel korrugeret linjestruktur
|
Træthedsmodstanden af en brændstofinjektorlinje bestemmes i høj grad af, hvordan stålrøret behandles snarere end af vægtykkelsen alene. Gentagne højtryksimpulser fra hver injektionshændelse placerer cyklisk belastning på den indvendige væg af røret, hvilket er det sted, hvor træthedsrevner med størst sandsynlighed opstår over tid. Varmebehandling kan forbedre stålets basisstyrke, men den yderligere koldbearbejdende autofrettage-proces bruges specifikt til at modvirke denne cykliske belastning. Nedenstående diagram viser et illustrativt indeks for relativ træthedslevetid, der sammenligner standardslanger, varmebehandlede slanger og autofrettagebehandlede slanger.
Som diagrammet viser, er standard stålrør uden yderligere bearbejdning indstillet som basislinjens relative udmattelseslevetid i denne illustration. Varmebehandlede slanger viser en moderat forbedring i forhold til basislinjen, hvilket er i overensstemmelse med det generelle tekniske princip om, at varmebehandling øger grundens udbyttestyrke og derfor hæver det spændingsniveau, som et rør kan tåle, før træthedsskader ophobes. Autofrettage-behandlede rør viser den største forbedring blandt de tre kategorier i denne illustrative sammenligning, hvilket stemmer overens med, hvorfor denne koldbearbejdningsproces specifikt er forbundet med fremstilling af højtryksbrændstofinjektorlinje frem for almindelige stålrør. Mekanismen bag denne forbedring er, at resterende trykspænding, der er tilbage i den indvendige væg efter autofrettage, først skal overvindes ved at betjene trækspænding, før der udvikles nogen netto trækspænding, hvilket effektivt hæver den praktiske træthedstærskel. Dette er især relevant for injektorlinjer, fordi de oplever et meget højt antal trykcyklusser i løbet af en motors levetid, hvilket gør selv en moderat forbedring i træthedsmodstanden meningsfuld i kumulative termer. Det er værd at behandle dette diagram som en illustrativ relativ sammenligning snarere end en garanti for en specifik levetidstal, da den faktiske udmattelsesydelse også afhænger af rørdiameter, vægtykkelse, bøjningsradius og installationskvalitet. En korrekt fremstillet og korrekt installeret autofrettage-behandlet linje forventes generelt at overgå et standardrør med lignende dimensioner under de samme driftsbetingelser, baseret på den underliggende materialevidenskab beskrevet ovenfor. Dette er en af grundene til, at en specialiseret brændstofinjektorrørproducent typisk behandler dette forarbejdningstrin som en kernedel af produktionen frem for en valgfri opgradering. For købere og værksteder, der køber erstatningslinjer, kan det være et relevant spørgsmål at bekræfte, at en leverandør anvender denne form for behandling på højtryksledninger, adskilt fra linjens grundlæggende dimensionelle specifikation. At forstå denne fremstillingsdetalje hjælper også med at forklare, hvorfor et generisk stålrør, selv et med matchende ydre dimensioner, ikke betragtes som en passende erstatning for en specialbygget brændstofinjektorlinje i en højtryksanvendelse.
Autofrettage koldbearbejdning og præcision CNC-bøjning er det, der giver en specialbygget brændstofinjektorlinje dens træthedsmodstand, hvorfor et generisk stålrør ikke er en passende erstatning.
Applikationsscenarier og nøglevalgskriterier for brændstofinjektorlinjer
Brændstofinjektorlinjer bruges på tværs af en bred vifte af diesel- og direkte indsprøjtningsapplikationer. Dieselmotorer til passagerer og lette lastbiler med common rail-systemer er afhængige af korte, præcist bøjede højtryksledninger, der føres gennem et tæt pakket motorrum. Kraftige lastbiler og landbrugsdieselmotorer bruger ofte længere linjer med mere kompleks bøjningsgeometri for at nå indsprøjtningsdyserne placeret på tværs af et større cylinderhoved. Marinedieselmotorer og industrielle generatorsæt bruger ofte linjer med større diameter, der er klassificeret til kontinuerlige driftscyklusser i stedet for intermitterende bilbrug. Benzinsystemer med direkte indsprøjtning bruger også dedikerede højtryksledninger, dog typisk ved lavere spidstryk end diesel common rail-systemer.
Når de vælger eller køber en erstatningsbrændstofinjektorlinje, arbejder købere generelt gennem et konsekvent sæt kriterier, før de afgiver en ordre hos en producent eller leverandør:
- Opfylder eller overstiger ledningens trykværdi motorsystemets maksimale driftstryk?
- Passer den ydre diameter og vægtykkelsen til den originale udstyrsspecifikation?
- Gengiver bøjningsgeometrien og den samlede længde korrekt den oprindelige føring?
- Passer endebeslagene og tætningskonusvinklen til de pumpe- og injektorporte, der tilsluttes?
- Er slangematerialet og behandlingen (varmebehandling, autofrettage) i overensstemmelse med højtryksdrift?
- Kan producenten eller grossisten understøtte gentagne ordrer med ensartet dimensionel nøjagtighed til flåde- eller multi-enhedsbehov?
Brændstofinjektorslanger oplever ikke et konstant, konstant tryk under motordrift; i stedet svinger trykket hurtigt, når hver injektionshændelse åbner og lukker injektoren. Dette pulsationsmønster gentages mange gange i sekundet ved typiske motorhastigheder, hvilket placerer gentagne stresscyklusser på linjen og dens endebeslag. Valg af en linje, der kun er klassificeret for det gennemsnitlige driftstryk, snarere end det maksimale tryk, der nås under hver puls, ville efterlade en væsentligt reduceret sikkerhedsmargin. Ingeniører, der gennemgår design af injektionssystem, ser typisk på trykpulsationsformen, ikke kun et enkelt spidstal, for at forstå de virkelige driftsforhold langs linjen. Områdediagrammet nedenfor viser et illustrativt trykpulsationsmønster over en injektionscyklus til kontekst.
Det skraverede områdediagram viser, at trykket stiger kraftigt under selve indsprøjtningshændelsen, hvilket afspejler den korte periode, hvor brændstof presses gennem indsprøjtningsdysen ved maksimalt systemtryk. Uden for dette indsprøjtningsvindue falder trykket i ledningen mod en forholdsvis stabil basislinje, der er forbundet med common rail- eller pumpens holdetryk. Dette mønster gentages kontinuerligt, mens motoren kører, hvilket betyder, at injektorslangen oplever et meget højt antal af disse trykcyklusser over normale driftstimer. Den praktiske betydning af dette pulsationsmønster er, at ledningens nominelle trykspecifikation skal tage højde for toppen af hver puls, ikke blot et gennemsnitligt tryk over cyklussen. Dette er også en del af, hvorfor træthedsmodstand, diskuteret i det foregående afsnit, er en så vigtig designovervejelse specifikt for brændstofinjektorlinjer, da ledningen i det væsentlige er udsat for et kontinuerligt cyklisk belastningsmønster snarere end et enkelt statisk tryk. Variationer i motorhastighed og belastning ændrer også frekvensen og til en vis grad formen af dette pulsationsmønster, da indsprøjtningstidspunktet og varigheden tilpasses til at matche brændstofbehovet. En linje, der er korrekt klassificeret og behandlet til dens tilsigtede trykklasse, er designet til at tolerere dette pulsationsmønster over motorens forventede serviceinterval. Hvis en linje er blevet underspecificeret eller har udviklet træthedsskader på grund af alder eller en fabrikationsfejl, er denne gentagne pulsering ofte den mekanisme, der i sidste ende fører til en revne eller svigt ved et spændingskoncentrationspunkt, såsom en bøjning eller monteringsforbindelse. Dette pulsationsdrevne stressmønster er også relevant for det tidligere punkt om trykvurdering: en linje, der ser ud til at være tilstrækkelig baseret på et gennemsnitligt tryktal alene, kan stadig være underdimensioneret i forhold til det faktiske spidspulstryk, den vil opleve under drift. At erkende denne skelnen er nyttig kontekst, når man sammenligner specifikationsark for forskellige injektorlinjemuligheder under en valg- eller udskiftningsbeslutning.
Valget af den rigtige brændstofinjektorlinje afhænger af, at trykklassificering, dimensioner og bøjningsgeometri matcher det nøjagtige motorsystem, ikke kun den generelle anvendelseskategori.
Brændstofinjektorlinjetyper: Detaljeret sammenligning
Tabellen nedenfor sammenligner de tre konfigurationer, der er mest relevante for en udskiftningsbeslutning: den stive højtryksstållinje, den fleksible korrugerede linje og en brugerdefineret CNC-bøjet erstatningslinje, der produceres, når en hyldevare ikke er tilgængelig.
| Dimension | Stiv højtrykslinje | Fleksibel korrugeret linje | Brugerdefineret CNC-bøjet linje |
|---|---|---|---|
| Primær brug | Pumpe/skinne-til-injektor højtrykslevering | Lavtryks forsynings-/returkredsløb | Direkte erstatning for udgåede OEM-linjer |
| Typisk trykområde | Ofte 100–250 MPa | Forholdsvis lavt tryk | Matchet til original systemklassificering |
| Material | Lavlegeret stål, varmebehandlet, autofrettage-behandlet | Bølget metal eller forstærket fleksibelt rør | Samme stålproces som stiv line, specialbøjet |
| Fleksibilitet | Stiv, fast geometri | Bøjer for at absorbere vibrationer og bevægelse | Stiv, fremstillet til en specificeret geometri |
| Installationspræcision påkrævet | Høj, nøjagtig bøjning og længde match påkrævet | Moderat | Høj, skal gengive original routing |
| Typisk fejlpunkt | Bøjning eller monteringsforbindelse under udmattelse | Bølgevæg eller krympet beslag | Bøjning eller monteringsforbindelse under udmattelse |
Ikke hvert punkt langs en brændstofinjektorlinje oplever den samme mængde stress under motordrift. Lige sektioner af rør fordeler generelt trykrelateret spænding relativt jævnt langs deres længde. Bøjningssektioner koncentrerer derimod yderligere spændinger ved den ydre radius af kurven, da rørvæggen er tyndere og geometrisk mere kompleks ved en bøjning end langs en lige bane. Fittingforbindelser indfører deres egen spændingskoncentration på grund af tætningskonusgeometrien og spændekraften fra omløbermøtrikken. Varmekortet nedenfor viser et illustrativt relativ spændingsindeks på tværs af disse tre rørzoner under tre motorbelastningsforhold.
| Rørzone | Inaktiv | Delvis belastning | Fuld belastning |
|---|---|---|---|
| Lige Sektion | 2 | 4 | 6 |
| Bøj sektion | 3 | 6 | 9 |
| Montering Tilslutning | 3 | 5 | 8 |
Varmekortet viser relativ spænding stigende fra tomgang mod fuld belastning på tværs af alle tre rørzoner, hvilket følger direkte af de højere indsprøjtningstryk og hyppigere indsprøjtningshændelser forbundet med højere motorbelastning. Inden for hver belastningstilstand viser bøjningssektionen konsekvent et højere relativ spændingsindeks end den lige sektion, hvilket illustrerer, hvorfor bøjningsgeometri og bøjningsradius behandles som vigtige designdetaljer snarere end tilfældige rutevalg. Fittingforbindelser viser også forhøjet relativ spænding sammenlignet med lige sektioner, dog generelt noget lavere end bøjningssektionen i denne illustrative sammenligning, hvilket afspejler den koncentrerede, men lokaliserede natur af spænding ved et gevindforbindelsespunkt. Ved fuld belastning viser alle tre zoner deres højeste værdier i dette illustrative mønster, i overensstemmelse med den tidligere diskussion af trykpulsering, der topper under hver indsprøjtningshændelse under højere brændstofbehov. Dette mønster hjælper med at forklare, hvorfor træthedsrelaterede fejl i brændstofinjektorledninger er mere almindeligt rapporteret ved bøjningssteder og fittingforbindelser end langs en uforstyrret lige sektion af røret. For producenter er dette en del af begrundelsen for at bruge præcisions-CNC-bukkeudstyr, der kan producere en ensartet, gradvis bøjningsradius i stedet for en skarp eller ujævn bøjning, der yderligere vil koncentrere spændingen på det tidspunkt. For værksteder, der udfører en udskiftning, er dette mønster også en praktisk påmindelse om at inspicere bøjningsområder og monteringsforbindelser nøje for tegn på overfladebeskadigelse, korrosion eller tidligere overspænding, før det antages, at en ledning stadig kan serviceres. Det forstærker yderligere, hvorfor en udskiftningslinje bør reproducere den oprindelige bøjningsgeometri i stedet for at bruge en skarpere eller strammere bøjning som en løsning under installationen, da ændring af bøjningsradius kan ændre spændingskoncentrationsmønsteret vist her. At behandle dette varmekort som et illustrativt teknisk mønster snarere end et målt resultat for nogen specifik motor, værksteder og udstyrsoperatører kan stadig bruge det generelle zone-for-zone forhold til at prioritere inspektionspunkter under rutinemæssig vedligeholdelse.
Bøjningssektioner og fittingforbindelser bærer konsekvent mere belastning end lige sektioner, hvorfor udskiftningslinjer bør gengive den oprindelige bøjningsgeometri frem for en feltmodificeret genvej.
Udskiftnings- og vedligeholdelsesvejledning: Sådan udskiftes en brændstofinjektorlinje sikkert
Følgende sekvens skitserer den generelle proces til udskiftning af en brændstofinjektorlinje. Præcise trin, drejningsmomentværdier og trykaflastningsprocedurer skal altid bekræftes i forhold til den specifikke motor- eller udstyrsproducents servicedokumentation, før arbejdet påbegyndes.
- Bekræft den korrekte udskiftningslinjespecifikation, inklusive trykklassificering, diameter, længde og bøjningsgeometri, i forhold til OEM-referencen eller servicemanualen.
- Aflast det resterende brændstofsystemtryk ved at følge motorfabrikantens specificerede procedure, før en højtryksledning frakobles.
- Afbryd batteriet, eller isoler det elektriske system som en generel forholdsregel, før du arbejder i nærheden af brændstofsystemet.
- Løsn og fjern omløbermøtrikkerne ved både pumpe-/skinneenden og injektorenden ved hjælp af den korrekte størrelse flare-møtrik eller kragefodsnøgle for at undgå afrunding af fittings.
- Træk forsigtigt den gamle linje tilbage uden at tvinge den mod tilstødende komponenter, og læg mærke til dens oprindelige føring og bøjningsorientering.
- Undersøg tætningskegleoverfladerne ved både injektor- og pumpe-/skinneportene for skader, før du installerer den nye ledning.
- Placer den nye line i hånden først, og juster tætningskeglerne lige før omløbermøtrikkerne skrues for at undgå krydsgevind.
- Tilspænd hver omløber til den værdi, der er specificeret af motor- eller linjeproducenten, og undgå både under- og overspænding.
- Tilslut batteriet igen, og følg producentens specificerede startprocedure for at sætte trykket i brændstofsystemet igen.
- Start motoren i tomgang og kontroller visuelt hver ny forbindelse for brændstofudsivning, før køretøjet eller udstyret sættes tilbage til normal drift.
- Kontroller drejningsmomentet på hver fitting igen efter en kort driftsperiode, da indledende termisk cykling nogle gange kan kræve en opfølgende kontrol.
Indkøb af en erstatningslinje, der matcher det originale udstyrs geometri, er ofte den sværeste del af denne proces, især for ældre eller mindre almindelige motormodeller, hvor en hyldelinje ikke er tilgængelig. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., etableret på grundlag af den tidligere Ningbo Xingxin Metal Products Factory, der blev grundlagt i 1995, er en producent af brændstofinjektorlinje og bilrørfittingsfabrik beliggende i Wanhou, Zhanqi Town, Yinzhou District, Ningbo, som opererer fra et anlæg på ca. fabriksareal. Virksomhedens produktionssetup omfatter ti fuldautomatiske CNC-rørbukkemaskiner, samlebånd til loddeovne i stor skala, hydraulisk internt formningsudstyr, en 800-tons hydraulisk vandekspansionsmaskine, automatiske lasersvejsere, svejserobotter og storskala bearbejdningscentre, understøttet af et internt forsknings- og testlaboratorium. Denne form for CNC-bøjnings- og formningsevne gør det muligt for en leverandør af brændstofinjektorrør at gengive en specifik motors tredimensionelle routing nøjagtigt, hvilket er direkte relevant, når en erstatningslinje skal matche den originale bøjningsgeometri i stedet for at blive tilpasset fra en generisk lige længde. For flådeoperatører, værksteder og udstyrsproducenter, der køber udskiftningslinjer i volumen, kan samarbejde med en etableret rørfabrikant eller grossist til bilindustrien hjælpe med at sikre ensartet dimensionsnøjagtighed på tværs af gentagne ordrer.
En sikker udskiftning af brændstofinjektorslangen afhænger af først at aflaste systemtrykket, matche den nøjagtige originale specifikation og tilspænde hver forbindelse til producentens specificerede værdi.
Ofte stillede spørgsmål om udskiftning af brændstofinjektorlinje
Hvad er den korrekte procedure for at udskifte en brændstofinjektorslange?Udskiftning af en fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Skal jeg aflaste brændstofsystemets tryk, før jeg fjerner en injektorslange?Ja, resttryk kan forblive i et højtryksbrændstofsystem, selv efter at motoren er blevet slukket, så det er en standardforanstaltning at følge producentens specificerede trykaflastningsprocedure, før du frakobler en indsprøjtningsledning. At springe dette trin over kan skabe en sikkerhedsrisiko i betragtning af det tryk, der er involveret i common rail og lignende højtryksbrændstofsystemer. |
Kan en brændstofinjektorledning bøjes eller omformes under installationen?Brændstofinjektorlinjer er konstrueret og CNC-bøjet til en specifik geometri, og omformning eller forcering af en linje under installationen kan introducere stresskoncentrationer eller overfladeskader, der ikke blev taget højde for i det oprindelige design. Hvis en erstatningslinje ikke matcher den påkrævede routing, er det generelt den mere pålidelige tilgang at finde en korrekt bøjet erstatning i stedet for at ændre en eksisterende linje. |
Hvilket drejningsmoment skal bruges, når du installerer en ny brændstofinjektorlinje?Momentværdier for omløbermøtrikker i injektorlinjen varierer afhængigt af monteringsstørrelse, gevindtype og motorfabrikantspecifikation, så den relevante servicemanual eller producentens momentdiagram bør bruges til det nøjagtige tal frem for et generelt skøn. Både under- og overspænding kan skabe pålidelighedsproblemer, hvorfor matchning af den angivne momentværdi behandles som et vigtigt trin i udskiftningsprocessen. |
Hvordan ved jeg, om en brændstofinjektorledning skal udskiftes i stedet for at repareres?Synlige revner, korrosion, deformation eller brændstofudsivning omkring en bøjning eller monteringsforbindelse er almindelige indikatorer for, at en ledning bør udskiftes i stedet for at repareres, da disse ledninger fungerer under kontinuerlig højtrykscyklus, som reparationsmetoder generelt ikke er designet til at modstå pålideligt. Enhver linje, der viser skader i nærheden af et spændingskoncentrationspunkt, såsom en bøjning eller fitting, behandles typisk som en erstatningskandidat frem for en reparationskandidat. |
Hvad skal et værksted eller en grossist kigge efter, når de køber nye brændstofinjektorlinjer fra en producent?Købere ser typisk på en producents evne til at matche den originale bøjningsgeometri og trykvurdering præcist sammen med produktionskapacitet og konsistens på tværs af gentagne ordrer for flåde- eller multi-enhedsbehov. Gennemgang af en leverandørs produktionsudstyr og kvalitetsproces, såsom CNC-bøjningsnøjagtighed og materialesporbarhedspraksis, kan være en nyttig del af evalueringen af en brændstofinjektorrørsproducent eller -grossist for løbende indkøb. |
Udskiftning af en fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Vores vigtigste produkter
 Kontakt os
+86-138 0586 3066
+86-574 8840 6311
 Produkter
 Send en e-mail
 Mobil
Copyright ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Alle rettigheder forbeholdes.
 Kinas Premium Automotive Tube Factory
Tilpasset levering af rørfittings til biler
privatliv